Ce limitează capacitatea de producție?
Capacitatea de producție nu este doar o problemă de echipamente. Identificați limitele ascunse ale proceselor care cauzează întârzieri, erori și ore suplimentare.
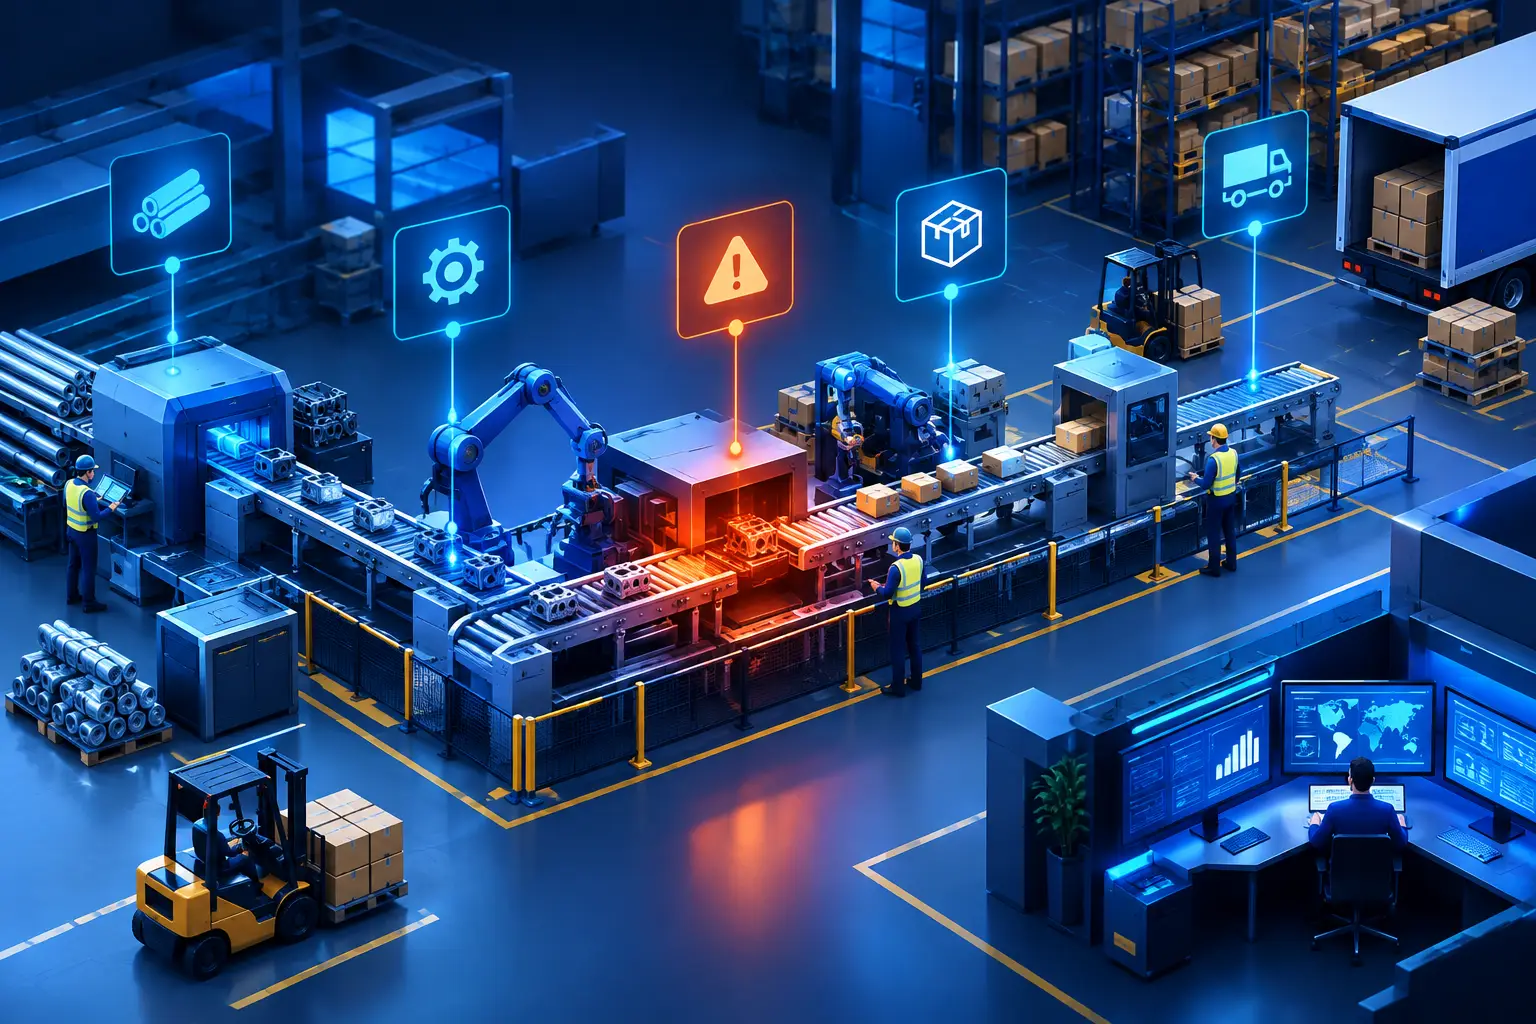
Short Answer
Capacitatea de producție nu este doar o problemă de echipamente. Identificați limitele ascunse ale proceselor care cauzează întârzieri, erori și ore suplimentare.
La sfârșitul schimbului, mașinile nu au stat mult, totuși livrarea întârzie. Managerul de producție ar dori mai mulți oameni, întreținerea sugerează echipamente noi, iar vânzările au promis clienților comenzi suplimentare. În astfel de cazuri, este ușor să spui că capacitatea de producție este insuficientă. În realitate, însă, adesea nu linia de producție, ci procesele de informații, materiale și decizii din jurul ei sunt cele care limitează capacitatea.
Aceasta nu este o diferență teoretică. Dacă căutăm gâtul de sticlă în locul greșit, după o investiție costisitoare, aceleași întârzieri, reprogramări urgente și ore suplimentare vor rămâne. Creșterea capacității începe, prin urmare, cu înțelegerea modului în care o comandă ajunge de la cerința clientului la livrare.
Ce înseamnă de fapt capacitatea de producție?
Capacitatea de producție este cantitatea pe care o fabrică sau o unitate de producție o poate produce în mod fiabil într-o perioadă de timp determinată, în condiții date. Accentul se pune pe cuvântul „fiabil”. O performanță record unică nu este o capacitate planificabilă dacă a fost posibilă prin ore suplimentare extraordinare, amânarea întreținerii sau evitarea controlului calității.
Capacitatea nominală poate fi calculată de obicei din manualul mașinii, timpul de ciclu sau schimburile disponibile. Aceasta este un punct de plecare util, dar rareori descrie funcționarea reală. Capacitatea reală este determinată de setări, aprovizionarea cu materii prime, schimbarea sculelor, viteza de feedback al calității, transportul intern, acuratețea programelor și datelor de comandă, precum și de fiabilitatea operațiunilor anterioare.
De exemplu, o stație de ambalare poate gestiona teoretic 600 de unități pe oră. Totuși, dacă datele necesare pentru etichetarea produsului finit sunt copiate de colegi dintr-un alt sistem și erorile trebuie corectate de mai multe ori pe zi, capacitatea mașinii nu s-a schimbat - dar capacitatea întregului proces da.
Gâtul de sticlă rareori este acolo unde este cel mai mult zgomot
În producție, este firesc ca atenția să se îndrepte către mașina care se oprește spectaculos sau către zona de lucru supraîncărcată. Acestea sunt semne importante, dar nu întotdeauna acestea cauzează pierderea de performanță. Gâtul de sticlă este punctul care determină în mod constant cât de mult poate trece prin întregul sistem. Dacă acolo se îmbunătățește cu zece procente, acest lucru se va resimți în întregul flux. Dacă accelerăm o stație care deja are o capacitate suficientă, doar mai multe produse semifabricate se vor acumula în fața ei.
Este o situație frecventă ca producția să aștepte pentru că planul de ordine este finalizat târziu, modificările clientului nu ajung la timp la atelier sau materialul este teoretic în stoc, dar fizic nu este în locul potrivit. O altă limitare poate fi dacă aprobarea primei piese depinde de un singur specialist care lucrează și la alte sarcini.
De aceea, primul document al unei evaluări de capacitate nu este lista de mașini, ci harta procesului real. Cine începe lucrul? Pe baza căror date? Unde se înregistrează din nou? Cine aprobă? La ce așteaptă oamenii sau mașinile? Care informație este incertă? Aceste întrebări adesea indică mai rapid pierderile decât introducerea unui nou indicator de performanță.
Așteptarea care nu apare în timpul mașinii
Timpul de inactivitate al mașinii este de obicei măsurat. Așteptarea, însă, nu este de multe ori. Totuși, clarificarea unei fișe de lucru, căutarea unui desen tehnic lipsă, reconcilierea datelor de stoc diferite sau aprobarea prin e-mail pot opri fluxul de materiale timp de ore.
Aceste timpuri sunt adesea împărțite între mai multe departamente, astfel încât nimeni nu le vede în ansamblu. Producția percepe că nu are ce să fabrice. Planificarea consideră că instrucțiunile sunt finalizate. Depozitul consideră că materialul poate fi eliberat. Toate cele trei afirmații pot fi adevărate, în timp ce comanda nu avansează.
Costul varietății
O gamă largă de produse, serii mici și cerințe specifice clientului pot fi justificate din punct de vedere comercial. Dar fiecare variantă crește sarcina de setare, gestionare a datelor și posibilitatea de eroare. Întrebarea nu este neapărat dacă trebuie redusă varietatea. Mai degrabă, dacă procesul actual poate gestiona în mod consecvent această varietate.
Dacă fiecare nouă configurație necesită un tabel separat, un e-mail și o verificare manuală, atunci volumul de comenzi în creștere aduce o administrație disproporționată. În astfel de cazuri, nu angajații sunt lenți. Procesul le cere să mențină sistemele împreună ca niște comutatoare umane.
Mai întâi trebuie măsurat, nu ales echipamentul
O nouă mașină sau un schimb suplimentar este uneori răspunsul corect. Totuși, acest lucru ar trebui susținut cu date. Conducerea ar trebui să vadă cel puțin cât din capacitatea planificată devine efectiv performanță valorificabilă, livrată la timp și de calitate corespunzătoare.
O evaluare utilă nu se uită doar la utilizarea totală. O valoare medie poate ascunde faptul că luni există lipsă de materiale, miercuri controlul calității este blocat, iar vineri apare agitația din cauza administrației înainte de livrare. Este util să se urmărească timpul de așteptare, timpul de schimbare, reparațiile, rebuturile, reprogramările urgente și cantitatea realizată față de plan, pentru fiecare operațiune.
Scopul măsurării nu este de a crea și mai multe rapoarte pentru echipă. Scopul este ca producția, depozitul, achizițiile și conducerea să vadă aceeași imagine bazată pe fapte despre aceeași funcționare. Dacă datele trăiesc în mai multe sisteme și tabele separate, realizarea raportului devine ea însăși un nou gât de sticlă.
Unde merită să intervenim?
Ordinea de dezvoltare cea mai bună nu este de obicei cea mai spectaculoasă. Mai întâi trebuie eliminat ceea ce încetinește sau face incert fluxul fără motiv. Poate fi o responsabilitate mai clară, instrucțiuni de lucru mai uniforme sau verificarea mai devreme a datelor de comandă. Poate că rezolvarea diferenței dintre stările depozitului și producției aduce cel mai mare rezultat.
Abia apoi merită să se examineze dacă este necesară integrarea sistemului, o aplicație de suport pentru producție, colectarea de date sau un flux de lucru automatizat. Tehnologia aduce valoare reală atunci când face un proces deja clarificat mai rapid, mai urmărit și mai puțin dependent de oameni. Dacă automatizăm un proces defectuos, eroarea se va repeta doar mai rapid și la un volum mai mare.
Nu trebuie subestimată valoarea intervențiilor mai mici. Dacă un operator petrece douăzeci de minute pe schimb verificând informațiile de producție din mai multe surse, aceasta nu pare o problemă strategică la prima vedere. Dar pe parcursul unui an întreg, cu zece operatori și mai multe schimburi, se pierde o capacitate semnificativă, atenție și risc de eroare. În plus, această muncă este adesea atribuită colegilor mai experimentați, care ar trebui să se ocupe de gestionarea și dezvoltarea abaterilor.
Aspectul uman al capacității
Suprasolicitarea constantă nu este doar un indicator de performanță. Reorganizarea continuă, acuzarea din cauza informațiilor incomplete și urgența zilnică epuizează echipa. Într-un astfel de mediu, angajații își creează adesea soluții informale: tabele personale, coordonări telefonice, excepții gestionate din memorie. Acestea ajută pe termen scurt, dar fac funcționarea și mai dependentă de anumite persoane.
O dezvoltare bine gestionată a capacității nu înseamnă înlocuirea oamenilor. Este vorba despre a le oferi timp pentru decizii care necesită experiență, expertiză și responsabilitate, în loc să se ocupe de coordonări și copieri de date repetitive. Producția devine scalabilă atunci când creșterea nu produce mai multe excepții, mai multă coordonare manuală și mai multă incertitudine în aceeași proporție.
La următoarea problemă de capacitate, merită să nu întrebați imediat care mașină trebuie suplimentată. Mai întâi, verificați unde așteaptă munca, unde se blochează informațiile și care pas există doar pentru că procesul a fost astfel stabilit anterior. Acolo se ascund adesea mai multe oportunități de producție decât în performanța nominală a unei noi linii.
Planning a similar system or integration?
Show us the current process and systems. We will help identify the lowest-risk next step.
Key Takeaways
- Capacitatea de producție depinde de mai mulți factori decât doar echipamentele.
- Identificarea limitelor proceselor poate preveni întârzieri și erori.
- Îmbunătățirea responsabilităților și a instrucțiunilor de lucru poate crește eficiența.
Frequently Asked Questions
Ce înseamnă de fapt capacitatea de producție?
Capacitatea de producție este cantitatea pe care o fabrică sau unitate de producție o poate produce în mod fiabil într-o perioadă de timp determinată, în condiții date. Accentul se pune pe cuvântul „fiabil”. O performanță record unică nu este o capacitate planificabilă dacă a fost realizată prin ore suplimentare extraordinare, amânarea întreținerii sau evitarea controlului calității.
Unde este recomandat să intervenim?
Cel mai bun ordin de dezvoltare nu este întotdeauna cel mai spectaculos. Mai întâi trebuie eliminat ceea ce încetinește sau face incert fluxul în mod nejustificat. Poate fi o responsabilitate mai clară, instrucțiuni de lucru mai uniforme sau verificarea mai timpurie a datelor de comandă. Poate că rezolvarea diferenței dintre stocurile de depozit și stările de producție aduce cel mai mare rezultat.
Related Engineering Insights
Instrumente de raportare corporativă pentru decizii mai bune
Instrumentele de raportare corporativă sunt utile atunci când se bazează pe date fiabile, responsabilitate clară și întrebări de afaceri reale, aplicate zilnic în practică.
Cine este responsabil pentru calitatea datelor în companie?
Cine este responsabil pentru calitatea datelor în companie? Rolurile, regulile și procesele funcționale sunt necesare pentru rapoarte precise și decizii corecte în activitatea zilnică.
Riscurile gestionării foilor de calcul în companii cresc
Riscurile gestionării foilor de calcul în companii se manifestă prin erori, întârzieri, dependență de persoane și decizii manageriale incerte. Expunerea operațională crește.