Co ogranicza zdolności produkcyjne?
Zdolności produkcyjne to nie tylko kwestia maszyn. Rozpoznaj ukryte ograniczenia procesowe, które powodują opóźnienia, błędy i nadgodziny.
Short Answer
Zdolności produkcyjne to nie tylko kwestia maszyn. Rozpoznaj ukryte ograniczenia procesowe, które powodują opóźnienia, błędy i nadgodziny.
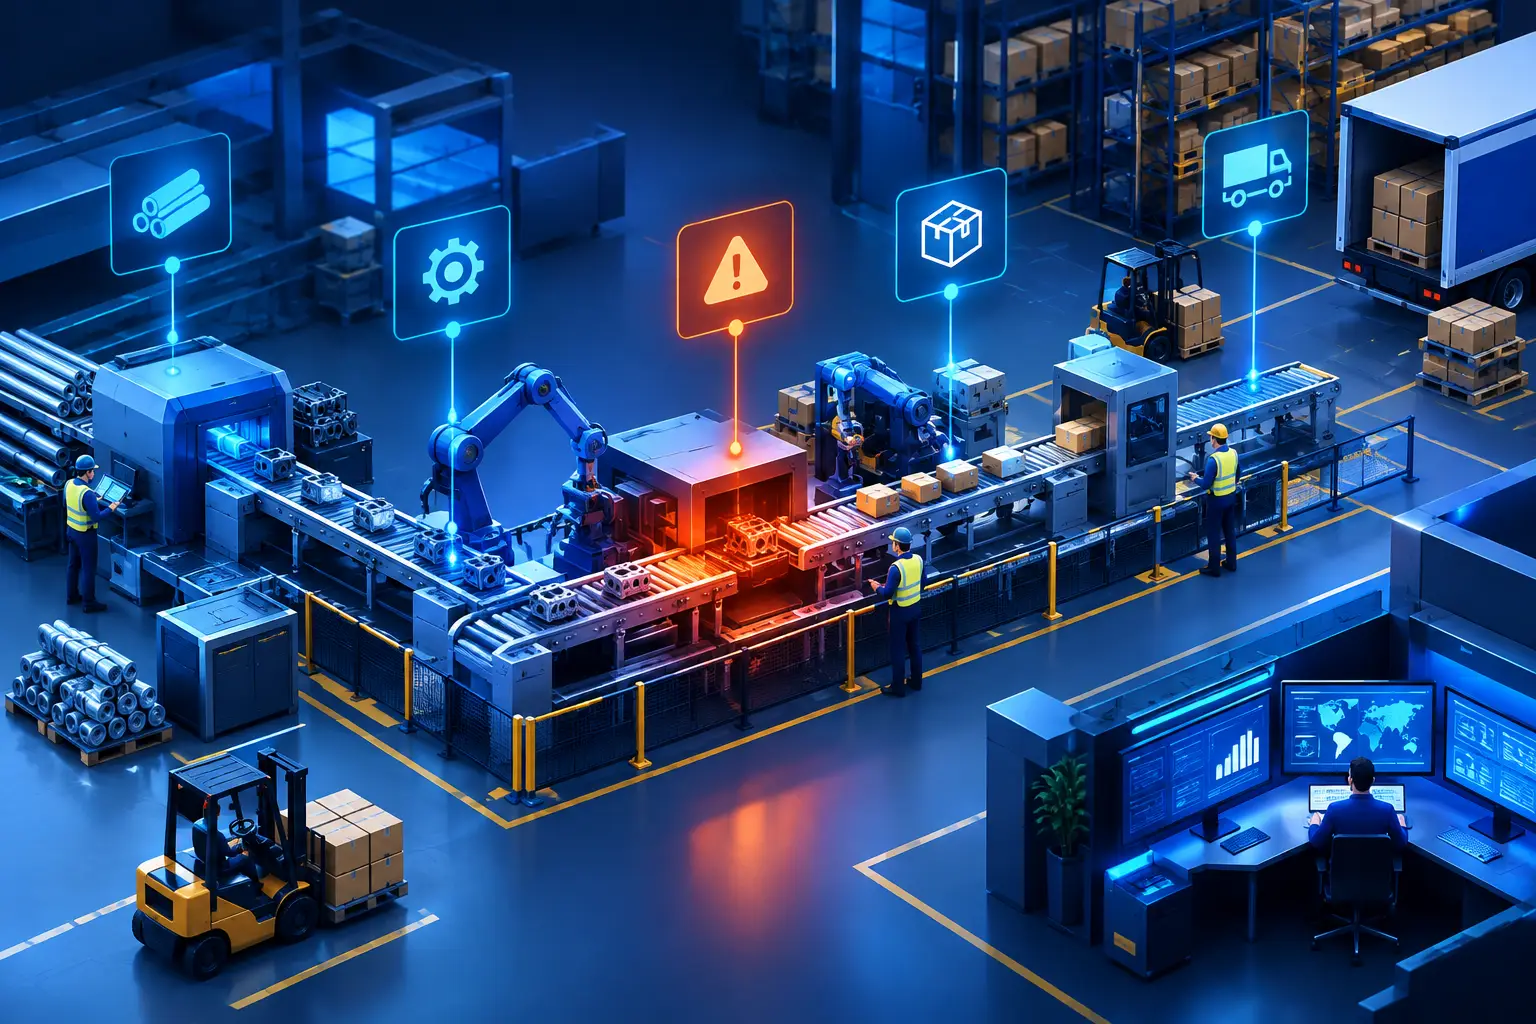
Pod koniec zmiany maszyny nie stały długo, a mimo to realizacja się opóźnia. Kierownik produkcji chciałby więcej ludzi, dział utrzymania ruchu sugeruje nowe urządzenie, a dział sprzedaży obiecał klientowi dodatkowe zamówienia. W takich sytuacjach łatwo powiedzieć, że brakuje zdolności produkcyjnych. W rzeczywistości jednak często to nie linia produkcyjna, lecz otaczające ją procesy informacyjne, materiałowe i decyzyjne stanowią ograniczenie.
To nie jest teoretyczna różnica. Jeśli szukamy wąskiego gardła w złym miejscu, nawet po kosztownej inwestycji pozostaną te same opóźnienia, pilne przeszeregowania i nadgodziny. Zwiększenie zdolności produkcyjnych zaczyna się więc od zrozumienia, jak zamówienie przechodzi od potrzeby klienta do dostawy.
Co tak naprawdę oznacza zdolność produkcyjna?
Zdolność produkcyjna to ilość, którą zakład lub jednostka produkcyjna jest w stanie niezawodnie wyprodukować w określonym czasie i warunkach. Nacisk kładzie się na słowo „niezawodnie”. Jednorazowy rekord wydajności nie jest planowaną zdolnością, jeśli umożliwiły go nadzwyczajne nadgodziny, odroczona konserwacja lub pominięcie kontroli jakości.
Nominalna zdolność produkcyjna zwykle obliczana jest na podstawie dokumentacji maszyn, czasu cyklu lub dostępnych zmian. To przydatny punkt wyjścia, ale rzadko opisuje rzeczywiste działanie. Rzeczywistą zdolność określają ustawienia, dostawy surowców, wymiany narzędzi, szybkość informacji zwrotnej dotyczącej jakości, transport wewnętrzny, dokładność programów i danych zamówień oraz niezawodność poprzednich operacji.
Na przykład stacja pakująca na papierze może obsłużyć 600 jednostek na godzinę. Jeśli jednak dane potrzebne do etykietowania gotowego produktu są kopiowane przez kolegów z innego systemu i kilka razy dziennie trzeba poprawiać błędy, zdolność maszyny się nie zmieniła - zmieniła się zdolność całego procesu.
Wąskie gardło rzadko jest tam, gdzie jest najwięcej hałasu
W produkcji naturalne jest, że uwaga skupia się na spektakularnie zatrzymującej się maszynie lub przeciążonym stanowisku pracy. To ważne sygnały, ale nie zawsze są przyczyną utraty wydajności. Wąskie gardło to punkt, który trwale określa, ile może przejść przez cały system. Jeśli tam nastąpi dziesięcioprocentowa poprawa, będzie to odczuwalne w całym procesie. Jeśli przyspieszymy stację, która już ma wystarczającą zdolność, tylko więcej półproduktów zgromadzi się przed nią.
Często zdarza się, że produkcja czeka, ponieważ plan kolejności jest gotowy z opóźnieniem, zmiany klienta nie docierają na czas do warsztatu, lub materiał teoretycznie jest na stanie, ale fizycznie nie znajduje się w odpowiednim miejscu. Podobnym ograniczeniem może być sytuacja, gdy zatwierdzenie pierwszego egzemplarza zależy od jednego specjalisty, który w tym czasie pracuje nad innymi zadaniami.
Dlatego badanie zdolności produkcyjnych nie zaczyna się od listy maszyn, lecz od mapy rzeczywistego procesu. Kto rozpoczyna pracę? Na podstawie jakich danych? Gdzie następuje ponowne rejestrowanie? Kto zatwierdza? Na co czekają ludzie lub maszyny? Która informacja jest niepewna? Te pytania często szybciej wskazują na straty niż wprowadzenie nowego wskaźnika wydajności.
Oczekiwanie, które nie pojawia się w czasie pracy maszyny
Czas przestoju maszyny jest zazwyczaj mierzony. Jednak oczekiwanie często nie jest. Tymczasem wyjaśnienie zlecenia pracy, poszukiwanie brakującego rysunku technicznego, uzgadnianie różnych danych magazynowych lub zatwierdzenie e-mailem może zatrzymać przepływ materiałów na godziny.
Te czasy często rozkładają się na kilka działów, dlatego nikt nie widzi ich w całości. Produkcja odczuwa, że nie ma co produkować. Planowanie uważa, że instrukcja jest gotowa. Magazyn twierdzi, że materiał można wydać. Wszystkie trzy stwierdzenia mogą być prawdziwe, a mimo to zamówienie nie rusza dalej.
Koszt różnorodności
Duży asortyment produktów, małe serie i specyficzne wymagania klientów mogą być uzasadnione biznesowo. Ale każda odmiana zwiększa obciążenie związane z ustawieniami, zarządzaniem danymi i możliwością błędów. Pytanie niekoniecznie brzmi, czy należy zmniejszyć asortyment. Raczej, czy obecny proces jest w stanie konsekwentnie zarządzać tą różnorodnością.
Jeśli każda nowa konfiguracja wymaga osobnej tabeli, e-maila i ręcznej kontroli, rosnący portfel zamówień przynosi nieproporcjonalną administrację. W takim przypadku to nie pracownicy są powolni. Proces wymaga od nich, aby byli ludzkimi przełącznikami łączącymi systemy.
Najpierw trzeba mierzyć, a nie wybierać urządzenie
Nowa maszyna lub dodatkowa zmiana czasami rzeczywiście są właściwą odpowiedzią. Warto jednak to poprzeć danymi. Kierownictwo powinno przynajmniej widzieć, ile z planowanej zdolności staje się rzeczywiście wartościową, dostarczaną na czas i w odpowiedniej jakości wydajnością.
Przydatne badanie nie patrzy tylko na ogólne wykorzystanie. Średnia wartość może ukrywać, że w poniedziałek brakuje materiałów, w środę następuje zator w kontroli jakości, a w piątek pośpiech wynika z administracji przed wysyłką. Warto śledzić czas oczekiwania, czas przezbrojenia, poprawki, odpady, pilne przeszeregowania i ilość zrealizowaną w porównaniu do planu dla każdej operacji.
Celem pomiaru nie jest tworzenie jeszcze większej liczby raportów dla zespołu. Celem jest, aby produkcja, magazyn, zakupy i kierownictwo widziały ten sam oparty na faktach obraz działania. Jeśli dane żyją w wielu systemach i oddzielnych tabelach, samo przygotowanie raportu staje się nowym wąskim gardłem.
Gdzie warto interweniować?
Najlepsza kolejność ulepszeń zazwyczaj nie jest najbardziej spektakularna. Najpierw należy wyeliminować to, co niepotrzebnie spowalnia lub czyni przepływ niepewnym. Może to być bardziej przejrzysty zakres odpowiedzialności, bardziej jednolite instrukcje pracy lub wcześniejsza weryfikacja danych zamówienia. Może to być również rozwiązanie różnic między stanem magazynowym a produkcyjnym, które przyniesie największy efekt.
Dopiero potem warto rozważyć, czy potrzebna jest integracja systemów, aplikacja wspierająca produkcję, zbieranie danych lub zautomatyzowany przepływ pracy. Technologia przynosi prawdziwą wartość, gdy przyspiesza, czyni bardziej przejrzystym i mniej zależnym od ludzi już wyjaśniony proces. Jeśli zautomatyzujemy błędny proces, błąd będzie się tylko szybciej i na większą skalę powtarzał.
Nie należy również lekceważyć wartości mniejszych interwencji. Jeśli operator spędza dwadzieścia minut na zmianę, sprawdzając informacje produkcyjne z różnych źródeł, na pierwszy rzut oka nie wydaje się to strategicznym problemem. Jednak dziesięciu operatorów, kilka zmian i cały rok to znaczna utrata zdolności, uwagi i ryzyka błędów. Co więcej, ta praca często spada na bardziej doświadczonych kolegów, którzy powinni raczej zajmować się obsługą odchyleń i rozwojem.
Ludzki aspekt zdolności produkcyjnych
Trwałe przeciążenie to nie tylko wskaźnik wydajności. Ciągłe reorganizacje, obwinianie za braki informacji i codzienna pilność wyczerpują zespół. W takim środowisku pracownicy często tworzą własne, nieformalne rozwiązania: osobiste tabele, telefoniczne uzgodnienia, wyjątki zarządzane z pamięci. Pomagają one na krótką metę, ale jeszcze bardziej uzależniają działanie od poszczególnych osób.
Dobrze zarządzany rozwój zdolności produkcyjnych nie polega na wymianie ludzi. Chodzi o to, aby zamiast mechanicznego, powtarzalnego uzgadniania i kopiowania danych, mieli czas na podejmowanie decyzji wymagających doświadczenia, wiedzy i odpowiedzialności. Produkcja staje się skalowalna, gdy wzrost nie powoduje proporcjonalnie więcej wyjątków, ręcznej koordynacji i niepewności.
Dlatego przy kolejnym problemie z zdolnościami produkcyjnymi warto nie od razu pytać, z której maszyny potrzeba jeszcze jednej. Najpierw sprawdźcie, gdzie czeka praca, gdzie blokuje się informacja i który krok istnieje tylko dlatego, że proces tak się wcześniej ukształtował. Tam często kryje się więcej możliwości produkcyjnych niż w nominalnej wydajności nowej linii.
Planning a similar system or integration?
Show us the current process and systems. We will help identify the lowest-risk next step.
Key Takeaways
- Zdolności produkcyjne nie ograniczają się tylko do maszyn, ale obejmują także procesy.
- Ukryte ograniczenia procesowe mogą prowadzić do opóźnień, błędów i nadgodzin.
- Identyfikacja i eliminacja wąskich gardeł procesowych jest kluczowa dla poprawy wydajności.
Frequently Asked Questions
Co oznaczają zdolności produkcyjne?
Zdolności produkcyjne to ilość, którą zakład lub jednostka produkcyjna jest w stanie niezawodnie wyprodukować w określonym czasie i warunkach. Kluczowe jest słowo 'niezawodnie'. Jednorazowy rekord wydajności nie jest planowalną zdolnością, jeśli został osiągnięty dzięki nadmiernym nadgodzinom, opóźnionej konserwacji lub pominięciu kontroli jakości.
Gdzie warto interweniować?
Najlepsza kolejność działań nie zawsze jest najbardziej spektakularna. Najpierw należy wyeliminować to, co nieuzasadnienie spowalnia lub destabilizuje przepływ. Może to być bardziej przejrzysty podział odpowiedzialności, bardziej jednolite instrukcje pracy lub wcześniejsza weryfikacja danych zamówienia. Czasami największe korzyści przynosi uporządkowanie różnic między stanami magazynowymi a produkcyjnymi.
Related Engineering Insights
Narzędzia raportowania korporacyjnego dla lepszych decyzji
Narzędzia raportowania korporacyjnego są pomocne, gdy opierają się na wiarygodnych danych, jasnej odpowiedzialności i rzeczywistych kwestiach biznesowych każdego dnia w praktyce.
Kto odpowiada za jakość danych w firmie?
Kto odpowiada za jakość danych w firmie? Role, zasady i działające procesy są niezbędne do tworzenia dokładnych raportów i podejmowania decyzji w codziennej pracy.
Ryzyka zarządzania arkuszami kalkulacyjnymi w przedsiębiorstwach rosną
Ryzyka zarządzania arkuszami kalkulacyjnymi w przedsiębiorstwach objawiają się błędami, opóźnieniami, zależnością od osób i niepewnymi decyzjami kierowniczymi. Zwiększa się ekspozycja operacyjna.